Un capote es tan bueno como las manos que lo enrollan. Una hoja sana y elástica facilita el trabajo, pero el tiro y la combustión del puro terminado se deciden en el momento en que el torcedor reúne la tripa y la envuelve en el capote. Esta lección explica qué hace elástico a un capote, cómo se prepara y se coloca el capote en Cuba y en otros lugares, qué le ocurre al bonche en el molde y en la prensa, y qué sale mal cuando fallan el capote o el torcido.
Qué hace elástica a una hoja
Un capote elástico se estira alrededor de la tripa, la sujeta con una tensión pareja y no se rompe cuando se prensa el bonche. Dos cosas deciden lo elástica que es una hoja: lo que contiene y cuánta agua retiene.
En la propia hoja, lo que más importa es la potasa, el potasio que la planta toma del suelo. Unos ensayos con Havana Seed de Connecticut, un tabaco de capote, publicados en 1932, comprobaron que la hoja con carencia de potasa era áspera, seca, frágil y nada elástica. La potasa absorbe fácilmente la humedad, lo que permite a la hoja captar agua y volverse flexible, y además ayuda a la hoja a mantener el fuego, y por eso el mismo mineral importa para la combustión y la ceniza, como explica «Formación de la ceniza», del tema Anatomía del Cigarro. Por lo demás, un buen capote es una hoja fina y sana, sin agujeros, y se le quita la vena central antes de usarlo.
La humedad hace el resto. Una hoja seca es quebradiza y se agrieta, así que el capote, como toda hoja, se humedece antes de trabajarlo, un paso que en el oficio se llama moja, hasta que queda flexible. En Cuba, las hojas de tripa y de capote se sacan de sus pacas y se examinan, se orean o se secan según haga falta, y se guardan en recipientes de madera de uno a tres días hasta que se consideran listas para los torcedores.
Cómo se coloca el capote en Cuba
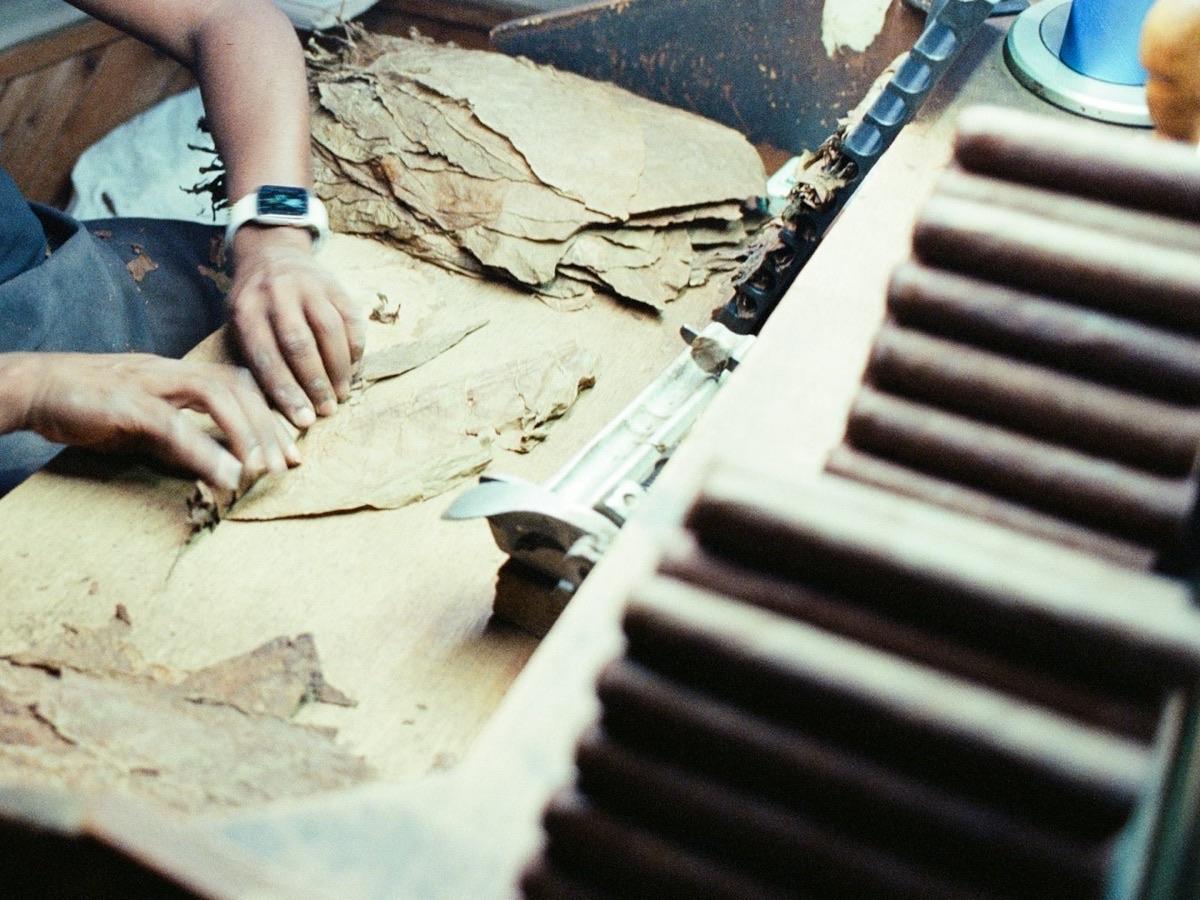
Torcedor viene de torcer, pero en la fase del bonchado torcer es precisamente lo que un torcedor cubano no debe hacer. El torcedor extiende sobre la tabla dos, o a veces tres, medias hojas de capote, colocadas de modo que su envés venoso quede hacia dentro. Las hojas de tripa se reúnen y se pliegan para que el humo tenga un recorrido recto, y después se envuelven en el capote, empezando por el pie, hasta el diámetro exacto que exige la vitola. La compresión de la tripa debe ser la misma en todos los puntos del bonche: el capote se enrolla alrededor de la tripa, nunca se tuerce. Por último, la cabeza del bonche se corta en recto con una guillotina.
En Cuba, un solo torcedor hace cada puro de principio a fin, capote y capa por igual. Los torcedores se clasifican en cuatro categorías, y solo los de la categoría más alta hacen las vitolas más grandes y complicadas, sobre todo los figurados, en los que el torcedor tiene que dar forma a mano al estrechamiento y mantener a la vez el bonche lleno de forma pareja. Un torcedor experto hace entre 60 y 150 puros al día, según el tamaño y la forma.
El bonchado en otros lugares
En Nicaragua, la República Dominicana y Honduras, el bonche lo hace normalmente un bonchero, que se lo pasa a un rolero para que coloque la capa. Allí un bonche suele llevar una sola media hoja de capote, y unas pocas ligas usan dos capotes distintos. Los boncheros pliegan la tripa con uno de tres métodos, libro, acordeón o entubado, que compara «Tres maneras de preparar la tripa», del tema Rellenos. Sea cual sea el método, la tarea del bonchero es la misma que la del torcedor cubano: una compresión pareja a lo largo de todo el bonche.
Muchas fábricas dominicanas bonchan con un Lieberman, un aparato manual también llamado Temsco. Debe su nombre a Bernard Liberman, un inventor de Filadelfia que patentó una serie de aparatos para bonchar puros en las décadas de 1910 y 1920. El bonchero coloca el capote y la tripa sobre su delantal y acciona la manivela, que los enrolla en un bonche. El aparato se usa casi en todas partes en la República Dominicana, poco en Centroamérica y nunca en Cuba. Enrolla el bonche de forma pareja, pero el bonchero sigue eligiendo, plegando y colocando cada hoja.
En el molde y en la prensa
Después, el bonche pasa a un molde, un bloque de madera o de plástico con ranuras cortadas para un formato, y a una prensa. Las fábricas suelen prensar los bonches de 30 a 45 minutos, dando al molde un cuarto de vuelta a intervalos; algunas dejan los bonches en el molde hasta una hora y después los prensan otra media hora o más. En Cuba pasan al menos 30 minutos en un molde de madera. Aquí se pone a prueba la resistencia del capote. Debe sujetar la tripa bajo presión sin rajarse, y un molde de madera gastado puede rasgar el capote cuando se giran o se sacan los bonches.
Al salir de la prensa, las fábricas más cuidadosas comprueban por succión el tiro de cada bonche antes de colocar la capa, de modo que un bonche mal hecho se detecta antes de gastar en él una capa. Todas las fábricas cubanas lo hacen desde finales de 2001, y muchas fábricas de la República Dominicana, Nicaragua y Honduras hacen lo mismo.
Cuando fallan el capote o el torcido
Muchos defectos de construcción empiezan en esta fase. Una tripa demasiado apretada dentro del capote da un tiro apretado, y una hoja doblada o retorcida puede bloquear el tiro casi por completo, un defecto llamado tapón. Una tripa demasiado floja da un puro blando que tira con demasiada facilidad y arde caliente y deprisa. Una compresión desigual deja zonas blandas y duras, y la combustión se adelanta donde el puro está blando. Un capote que se raja al enrollarlo o en el molde deja un punto débil bajo la capa. «Defectos de construcción», del tema Anatomía del Cigarro, describe cada defecto y lo que puede hacer el fumador al respecto, y «Aplicación del capote y la capa», del tema Construcción del cigarro, sigue el bonche hasta la capa.